EVA热压与冷压成型工艺全解析 泡绵及海绵制品加工技术指南
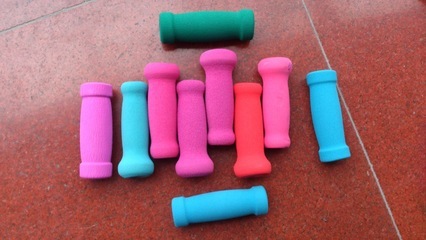
EVA(乙烯-醋酸乙烯酯共聚物)泡绵作为一种高性能发泡材料,凭借其轻质、缓冲、隔热、耐候及可塑性强的特点,在鞋材、包装、体育用品、汽车内饰和建筑等领域应用广泛。在实际加工中,热压与冷压成型是决定制品密度、回弹性和尺寸精度的核心工艺。本文系统解析EVA泡绵热压加工、热压成型、冷压成型及海绵成型的关键技术与操作要点。
一、EVA热压加工的基本原理
EVA热压加工是将裁切好的EVA泡绵片材置入模具中,在一定温度(通常120~180℃)和压力下保持一段时间,使材料软化、流动并填充模腔,随后保压冷却定型的过程。热压的核心在于温度、压力和时间的三要素匹配:温度过低会导致流动不足、表面粗糙;温度过高则易引起材料降解或收缩不均。对于高发泡倍率的EVA泡绵,热压还可实现表面压花、压纹、局部致密化以及多层材料的复合粘结。
二、EVA热压成型的工艺控制
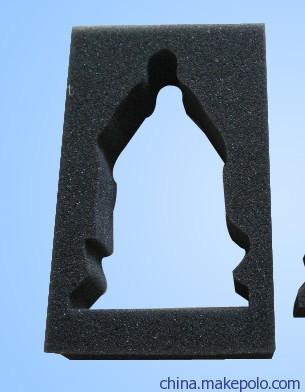
热压成型通常采用平板硫化机或专用热压机,模具需具备加热与冷却双通道。典型流程为:备料→预热→合模加压→保温保压→冷却→脱模。操作要点包括:(1)根据产品厚度与形状复杂度设定升温速率,避免外层焦化而内部未透;(2)采用分段加压,先低压排气再高压成型,防止海绵闭孔结构被破坏;(3)保压结束后必须充分冷却至60℃以下再脱模,以减少翘曲变形。对于鞋中底、瑜伽垫、防护衬垫等制品,热压成型还可同步完成花纹雕刻和边缘修整。
三、EVA冷压成型的独特优势
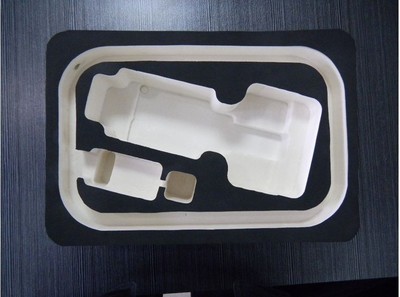
冷压成型又称常温模压,是将EVA泡绵或海绵材料在室温下通过模具高压压缩,利用材料的压缩永久变形特性获得预定形状和密度梯度。冷压工艺无需加热,能耗低、周期短,特别适合薄型垫片、密封条、隔音棉和包装内衬的小批量、多品种生产。冷压成型的控制难点在于压缩比的精确计算与脱模后的回弹控制:一般压缩率控制在30%~70%之间,保压时间根据厚度从数秒至数十秒不等。通过冷压可显著提升海绵局部的密实度和支撑性,同时保留材料表面的原始泡孔纹理。
四、海绵成型与制品加工的综合要点
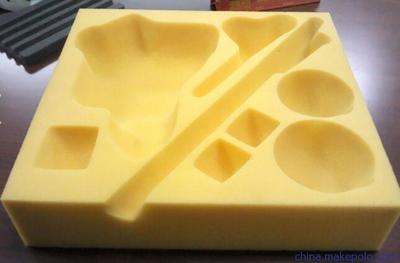
海绵成型涵盖模切成型、热压成型、冷压成型和复合加工等多种方式。在实际生产中,需根据海绵的密度、硬度、泡孔结构选择适配工艺:高密度EVA泡绵适合热压成型以获得复杂三维形状;低密度海绵则优先采用冷压或模切以避免过度压缩损伤。制品加工后道工序包括修边、冲孔、背胶、贴合面料和表面处理(如打磨、火焰处理)。品质检验重点检查厚度公差、压缩永久变形率、剥离强度及外观缺陷。模具设计须考虑EVA材料的收缩率(通常1.5%~3%)和脱模斜度,以保证批量生产的尺寸稳定性。
EVA泡绵的热压与冷压成型各有适用范围,灵活组合两类工艺并严格控制温度、压力、时间和冷却条件,是提升海绵及制品加工质量与生产效率的关键。企业应根据产品功能需求制定标准化作业参数,并加强模具维护与来料批次管理,从而实现稳定、高效的产业化生产。
如若转载,请注明出处:http://www.whzycshm.com/product/51.html
更新时间:2026-10-23 03:08:46